Китай давление в насосной станции поставщик
Когда ищешь в сети ?Китай давление в насосной станции поставщик?, чаще всего натыкаешься на сухие технические спецификации. Многие думают, что главное — подобрать насос по цифрам из таблицы, а остальное ?само приложится?. На деле же рабочее давление в системе — это не просто строчка в паспорте, а живой параметр, зависящий от десятков факторов. Вот об этих нюансах, которые обычно умалчивают в каталогах, и хочу порассуждать.
Ошибки при подборе насоса по давлению
Частая история: заказчик присылает запрос с требованием ?давление на выходе 8 бар?. Мы в ООО Насос Тинда в таких случаях всегда уточняем — это давление в точке подключения или требуемый напор с учетом всех потерь? Разница принципиальная. Если не учесть гидравлическое сопротивление трубопроводов, фильтров, поворотов, можно получить на объекте вместо рабочих 8 бар всего 6, и система не будет функционировать.
Особенно критично для шламовых насосов, где плотность пульпы постоянно меняется. Помню случай на обогатительной фабрике — поставили аппарат по паспортным данным, а он не выдает нужное давление при работе с суспензией 65% плотности. Пришлось оперативно менять рабочее колесо и уплотнения. Теперь всегда требуем от клиента полный состав пульпы и график ее изменения.
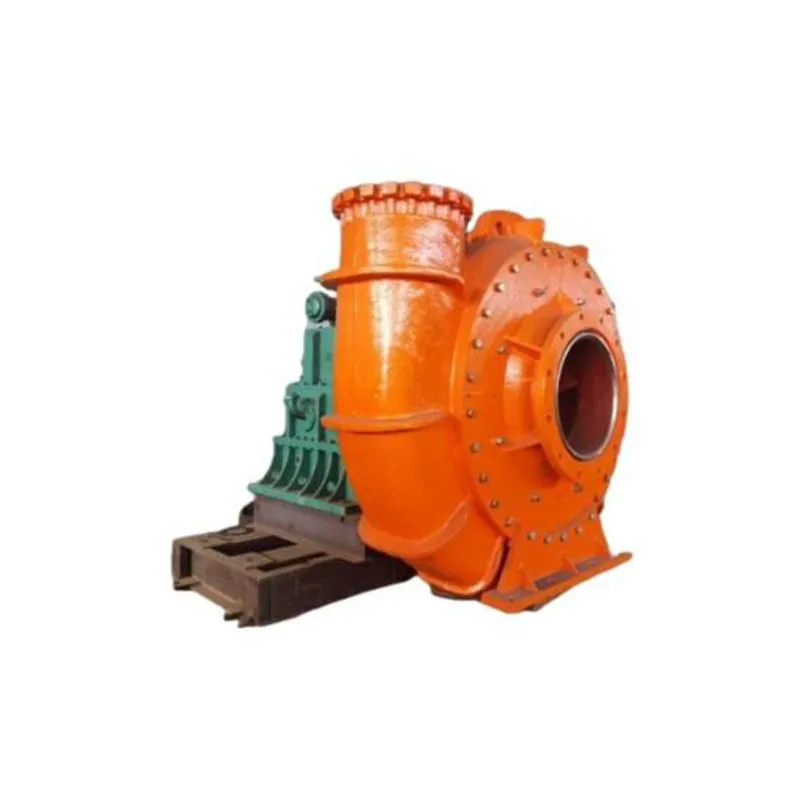
Еще один момент — пульсации давления. В паспорте пишут среднее значение, но на практике вибрации могут достигать 15-20% от номинала. Для земснарядных насосов это особенно важно — такие сказы давления быстро разрушают трубопроводы. Мы в своих шламовых насосах серии TH стали ставить демпферы pulsation, но это решение подходит не для всех условий.
Особенности давления в шламовых системах
Работая с шламовыми насосами с резиновой облицовкой, постоянно сталкиваешься с парадоксом — теоретически давление должно расти с увеличением плотности пульпы, но на практике иногда наблюдается обратный эффект. Объяснение простое — при высоких концентрациях твердого происходит расслоение потока, образуются пробки. В таких условиях манометр на выходе показывает хаотичные скачки.
Для вертикальных шламовых насосов ситуация еще сложнее — здесь добавляется статическое давление столба жидкости. При проектировании системы многие забывают, что при глубине скважины 50 метров уже на входе в насос будет около 5 бар. Если не учесть этот фактор, можно получить кавитацию на всасывании даже при корректно подобранном рабочем давлении.
Интересный опыт был с погружными шламовыми насосами для горной промышленности. Заказчик жаловался на падение давления после месяца эксплуатации. Оказалось — абразивный износ уплотнительных колец всего на 0.3 мм уже дает потерю 1.2 бара. Пришлось разработать для них систему регулярного контроля зазоров.
Практические решения от Тинда Памп
На нашем производстве ООО Насос Тинда (ruite-pumps.com) для каждого типа насосов разработаны свои методики расчета давления. Например, для песчаных и гравийных земснарядных насосов используем поправочные коэффициенты на крупность частиц — если фракция превышает 25 мм, рекомендуем закладывать запас по давлению 12-15%.
Для насосов десульфурации ситуация особенная — там работа с агрессивными средами при высоких температурах. Стандартные манометры часто выходят из строя, поэтому советуем ставить разделители мембранные. Кстати, на нашем сайте https://www.ruite-pumps.com есть технические заметки по этому вопросу — не реклама ради, а действительно полезные материалы.
С насосами для вспенивания вообще отдельная история — там давление должно быть стабильным в пределах ±0.1 бар, иначе пена нестабильная. Достигается это специальными системами управления оборотами. Многие поставщики об этом умалчивают, а потом клиенты мучаются с регулировками.
Полевые наблюдения и типичные проблемы
На запуске одной насосной станции в Сибири столкнулись с интересным эффектом — днем давление стабильное, ночью падает на 0.8 бар. Долго искали причину — оказалось, температура в помещении опускалась до +5°C, гидравлическое сопротивление возрастало. Теперь всегда учитываем сезонные колебания температуры при проектировании.
Еще казус был с большими земснарядными насосами — при номинальном давлении 16 бар реальное не поднималось выше 14.3. Проверили все — и крыльчатку, и уплотнения. Причина оказалась банальной — заужение в переходном фланце всего на один размер. Мораль — мелочей в насосных станциях не бывает.
Часто вижу, как монтажники экономят на обратных клапанах, а потом удивляются гидроударам. Особенно критично для вертикальных конструкций — при остановке насоса столб жидкости обрушивается с огромной силой. Один раз видел, как сорвало фланец — хорошо, обошлось без жертв. Теперь всегда настаиваю на качественной запорной арматуре.
Перспективы развития насосного оборудования
Сейчас многие производители гонятся за максимальными показателями давления, но на практике чаще важнее стабильность. В наших новых разработках для шламовых насосов делаем акцент именно на этом — чтобы при изменении нагрузки сказы были не более 3-5%.
Интересное направление — ?умные? насосные станции с адаптацией под изменение характеристик пульпы. Уже тестируем систему, которая автоматически корректирует давление при изменении плотности шлама. Пока сыровато, но первые результаты обнадеживают.
Если говорить о Китай давление в насосной станции поставщик, то здесь важно не столько географическое происхождение оборудования, сколько понимание технологии. Мы в ООО Насос Тинда через год-два планируем запуск новой линейки насосов специально для сложных условий — с расширенным диапазоном рабочих давлений и улучшенной стабильностью. Думаю, это будет востребовано на рынке.
Соответствующая продукция
Соответствующая продукция
Самые продаваемые продукты
Самые продаваемые продукты-
 Подкладка для пластин
-
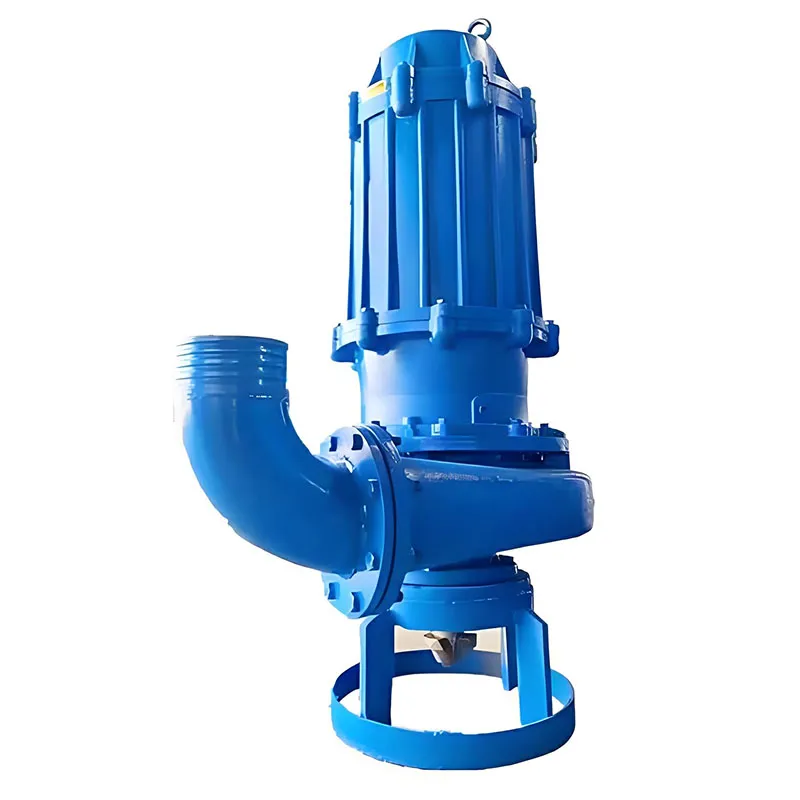 Электрический погружной шламовый насос
-
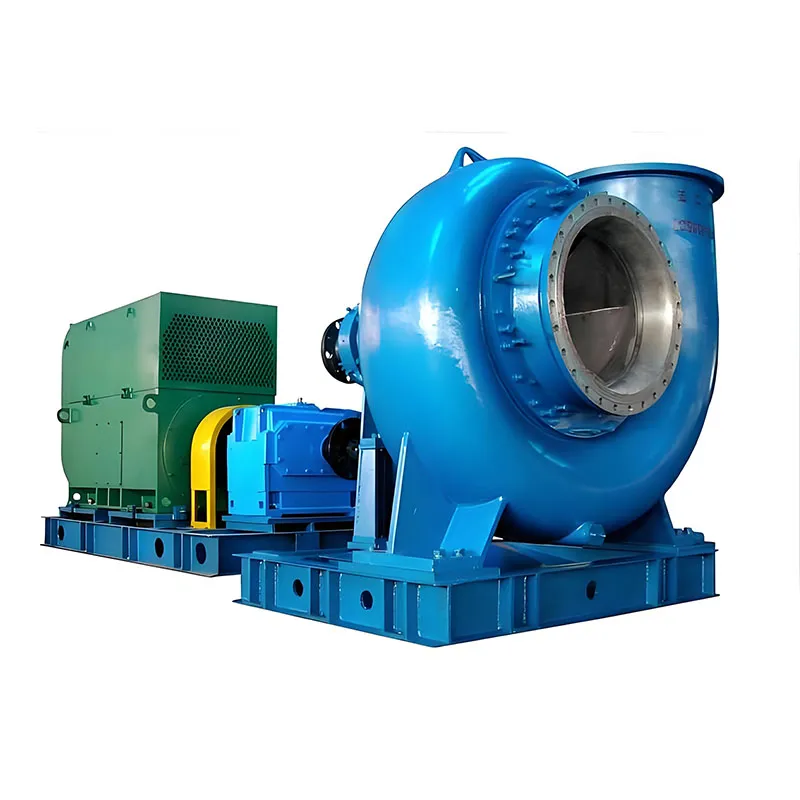 FGD Насос для обессеривания
-
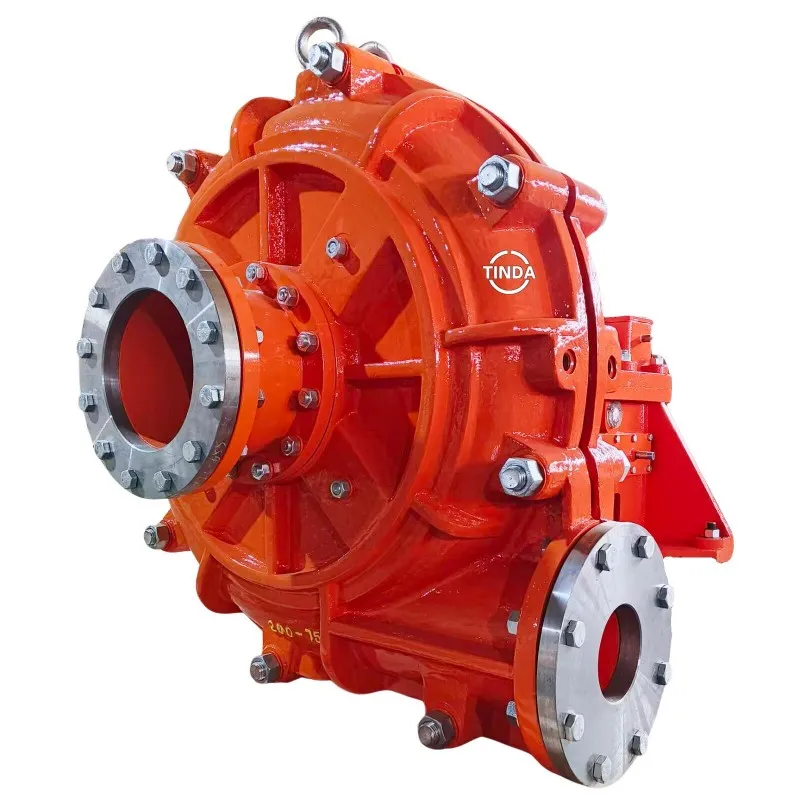 ZGB шлаковый насос
-
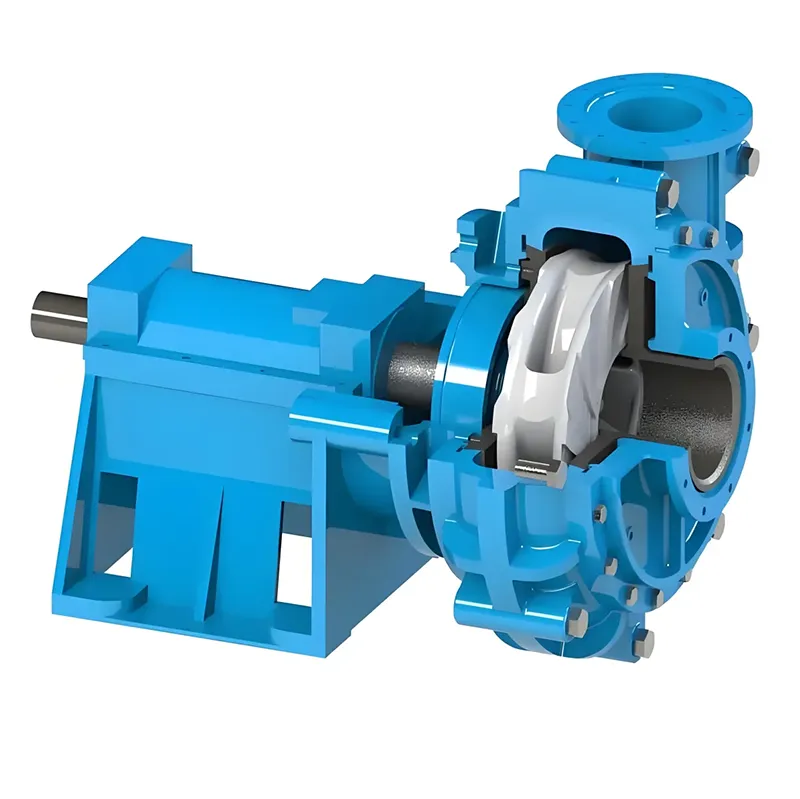 Шламовый насос с керамической облицовкой
-
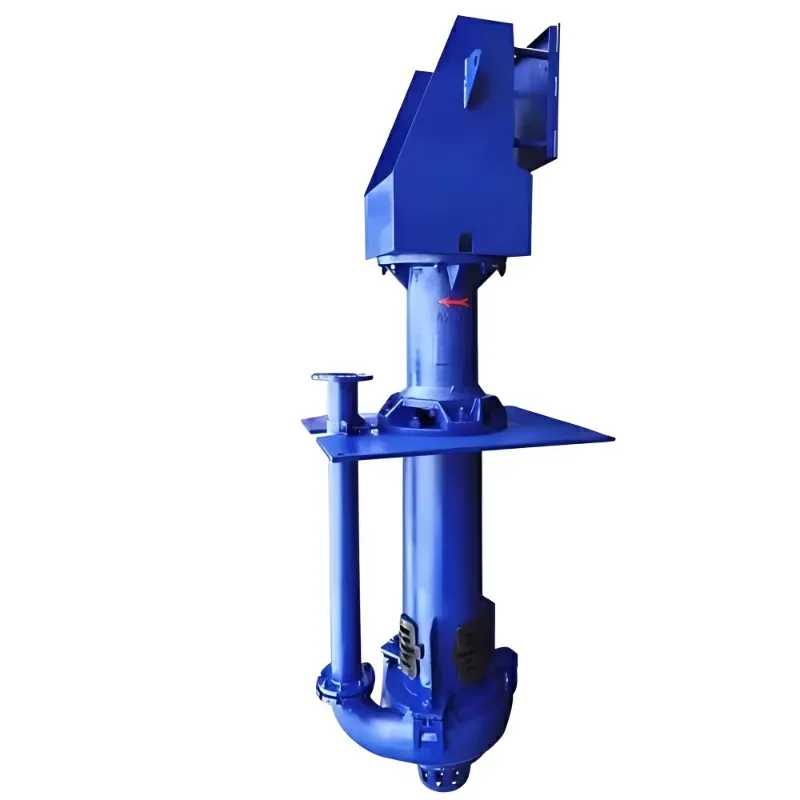 TSP- Вертикальный шламовый насос
-
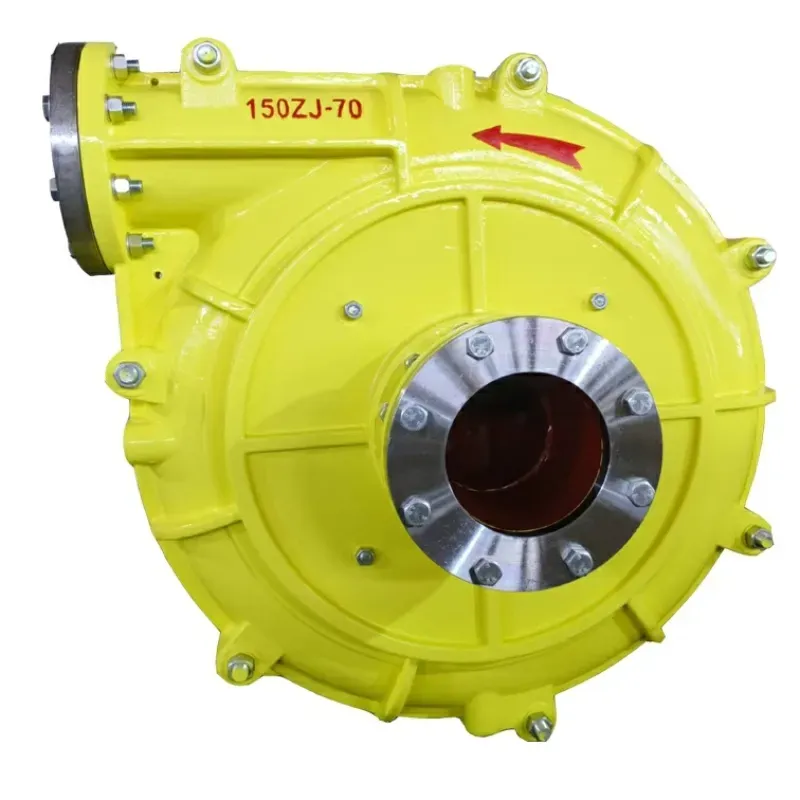 Шламовый насос для шлака
-
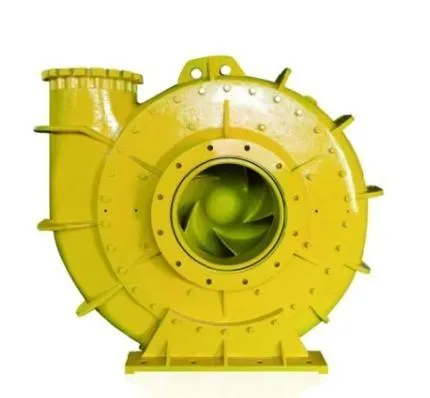 Насос Земснаряда
-
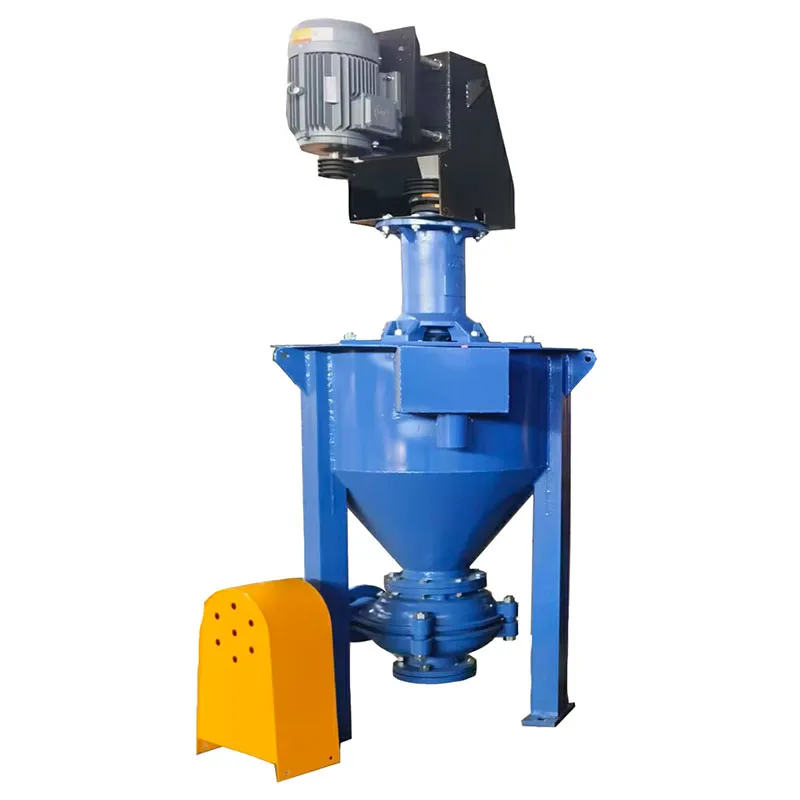 Насос для вспенивания пены
-
 Погружной канализационный насос
-
 Комплексный анализ износостойкой футеровки шламового насоса
-
 Многоступенчатый насос
Связанный поиск
Связанный поиск- Китай насосная станция 2 поставщики
- Пнасосов поставщик
- Насосная станция 2 поставщики
- Насосная станция своими руками поставщик
- Насос warman ah производители
- Насос центробежный самовсасывающий производители
- Детали химического насоса производитель
- Насосная станция давление воды основный покупатель
- Дизельный канализационный насос поставщики
- Китай насос для удаления осадка поставщик